

Una junta que pierde estanqueidad, un apoyo que se aplasta o una pieza que se despega no siempre necesitan otra espuma. El origen puede estar en la compresión, el diseño del alojamiento, el adhesivo o las condiciones de uso. Para resolver el problema hay que revisar el conjunto y comprobar cómo trabaja la pieza instalada.
La densidad de la espuma no explica todo
La densidad, expresada en kg/m³, es un parámetro de identificación y control, pero no basta para seleccionar una espuma. La formulación, la estructura celular y el proceso de fabricación condicionan su respuesta mecánica. Materiales con densidades similares pueden presentar diferencias importantes de rigidez, recuperación y comportamiento bajo carga.
La selección debe apoyarse en la resistencia a la compresión, la recuperación y la respuesta bajo carga mantenida o cíclica. Los valores de presión, habitualmente expresados en kPa, solo son comparables cuando coinciden el método, la deformación y las condiciones del ensayo. La curva de compresión aporta más información que un único valor de ficha técnica.
El criterio de selección debe responder a la función de la pieza. En sellado interesa conservar la presión de contacto; en protección frente a impactos, controlar la energía transmitida; y en apoyos, limitar la deformación bajo carga. Priorizar una propiedad sin considerar el resto de las exigencias puede trasladar el fallo a otro punto del conjunto.
Compresión y tolerancias del montaje
La compresión de montaje debe definirse a partir del comportamiento del grado seleccionado y de la fuerza de cierre disponible. El espesor nominal, la geometría del alojamiento y la superficie de contacto determinan las condiciones de trabajo. La pieza debe mantener su función en todo el intervalo dimensional previsto.
Una compresión insuficiente puede comprometer la estanqueidad o la sujeción. Una compresión excesiva puede elevar la fuerza de cierre, deformar los componentes y acelerar la pérdida de prestaciones. El intervalo admisible debe validarse para cada espuma y aplicación, sin adoptar porcentajes genéricos como criterio de diseño.
El análisis dimensional debe considerar conjuntamente las tolerancias de espesor de la espuma, del alojamiento y de las superficies de cierre. Las combinaciones extremas pueden generar zonas sin contacto o sobrecomprimidas, aunque el montaje nominal sea correcto. En juntas extensas también deben revisarse la planitud, la distribución de los puntos de fijación y la uniformidad de la presión.
Pérdida de espesor y pérdida de fuerza
La deformación permanente por compresión permite valorar la recuperación de espesor tras una exposición definida. Una recuperación insuficiente reduce la capacidad de compensar holguras y movimientos del conjunto. En juntas sometidas a aperturas, ciclos térmicos o variaciones dimensionales, esta pérdida puede comprometer el contacto y la estanqueidad.
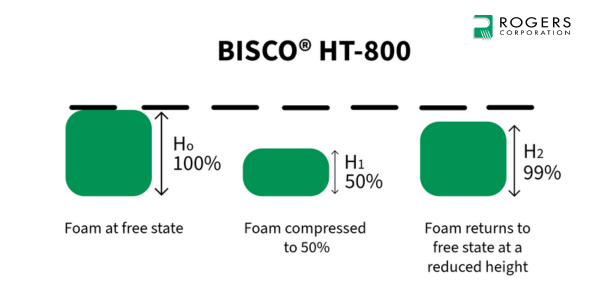
Esquema de la deformación permanente por compresión en una espuma BISCO HT-800 de Rogers, que recupera el 99 % de su altura tras comprimirse al 50 %.
El resultado debe interpretarse con la norma y las condiciones de ensayo: compresión aplicada, temperatura, duración y periodo de recuperación. Las diferencias de método y de referencia de cálculo impiden comparar directamente todos los porcentajes publicados. Una cifra baja, aislada de su protocolo, no acredita por sí sola la idoneidad para la aplicación.
La relajación de tensiones describe la pérdida de fuerza durante el mantenimiento de una compresión constante. Puede reducir la presión de sellado sin cambios visibles en la posición de la junta. Debe evaluarse junto con la deformación permanente, especialmente en montajes que permanecen cerrados durante periodos prolongados o trabajan a temperatura elevada.
Temperatura y exposición ambiental
La temperatura de la pieza puede ser superior a la del aire que la rodea. Una espuma instalada junto a un motor, una tubería o una chapa expuesta al sol debe seleccionarse considerando la temperatura real de contacto, incluidos los picos y su duración.
La radiación solar y el calor sobre superficies expuestas elevan la temperatura real de contacto de las espumas técnicas.
El calor puede favorecer la deformación y la pérdida de fuerza. Los límites de uso dependen del polímero, de la formulación y de las cargas aplicadas. Una temperatura máxima indicada en una ficha no garantiza que la espuma mantenga todas sus prestaciones bajo cualquier compresión. También hay que distinguir entre exposición continua y puntual.
La humedad, los productos de limpieza, los aceites y la radiación solar pueden afectar a la espuma o a su unión adhesiva. Las espumas de celda abierta permiten una mayor entrada de agua; las de celda cerrada suelen limitarla, pero el comportamiento del conjunto también depende de los bordes, las uniones y el montaje.
La validación debe reproducir las exposiciones relevantes. Si hay calentamientos y enfriamientos repetidos, vibración o contacto con líquidos, comprobar cada factor de forma aislada puede no explicar el fallo que aparece al combinarlos.
Cómo interpretar la ficha técnica de una espuma
Los valores de laboratorio sirven para comparar y seleccionar opciones, siempre que se conozcan las condiciones. Antes de aceptar un resultado, hay que revisar la norma, el espesor de la probeta, la compresión aplicada, la temperatura, la duración del ensayo y el tiempo de recuperación. Dos porcentajes obtenidos con métodos distintos no deben tratarse como equivalentes.
El adhesivo también forma parte de la solución
El diagnóstico de una unión debe distinguir entre separación en la interfaz, rotura cohesiva del adhesivo y desgarro de la espuma. Cada modo orienta la revisión hacia variables distintas: preparación superficial y compatibilidad, resistencia del adhesivo o resistencia interna del material. Pueden coexistir varios mecanismos en una misma pieza.
La localización de la rotura debe relacionarse con la fuerza registrada y con el requisito funcional. El desgarro de la espuma no demuestra, por sí solo, que la unión sea suficiente. Los ensayos deben realizarse sobre los sustratos y acabados reales, con un acondicionamiento representativo y, cuando proceda, después de la exposición térmica, química o ambiental prevista.
En sistemas sensibles a la presión, deben controlarse la limpieza, la temperatura y la presión de aplicación, así como el tiempo de desarrollo de la adhesión. Los plásticos de baja energía superficial y determinados recubrimientos pueden requerir soluciones específicas. La elección debe considerar también los esfuerzos de pelado y cizalladura y la estabilidad de la unión durante el servicio.
El corte y la fabricación influyen
Una pieza bien diseñada puede fallar si su fabricación altera las dimensiones o daña las zonas de contacto. Los bordes irregulares, los desgarros, las deformaciones durante el corte o una laminación defectuosa pueden afectar al sellado y a la resistencia.
El control debe incluir el espesor, el contorno, la posición del adhesivo y la calidad de los bordes. Si existen vibraciones o esfuerzos laterales, también debe comprobarse que la pieza no se desplaza ni se arruga durante el uso. El prototipo debe fabricarse con un proceso representativo de la producción.
Una validación práctica antes de fabricar en serie
La validación debe vincular las prestaciones del material con requisitos verificables del conjunto:
- Definir la función y el criterio de aceptación: sellar, amortiguar o soportar una carga, indicando qué resultado se considera válido.
- Recoger las condiciones de uso: temperaturas, duración de la carga, vibración, humedad y sustancias presentes.
- Comprobar el montaje: dimensiones, tolerancias, compresión mínima y máxima, superficies de contacto y adhesivo.
- Ensayar un prototipo representativo y revisar su funcionamiento después de las exposiciones previstas.
- Documentar los resultados y fijar los controles de fabricación necesarios para repetir la solución validada.
Cambiar de espuma puede ser necesario cuando sus prestaciones son insuficientes. Antes de hacerlo, conviene identificar la causa del fallo. En ZFoam, el análisis de la aplicación, el diseño de la pieza y su transformación permiten plantear una solución que pueda comprobarse antes de la producción en serie.
Si una pieza falla en campo o necesita validarse antes de fabricar en serie, consulta con el equipo de ingeniería de ZFoam y plantea la aplicación concreta.
Preguntas frecuentes sobre espumas técnicas
¿Por qué falla una pieza de espuma aunque el material sea el adecuado?
El fallo suele venir del conjunto y no de la espuma. La compresión aplicada, el diseño del alojamiento, el adhesivo y las condiciones reales de uso influyen tanto como el material. Por eso conviene revisar cómo trabaja la pieza instalada antes de cambiar de espuma.
¿Basta la densidad para elegir una espuma técnica?
No. La densidad en kg/m³ sirve para identificar y controlar el material, pero la formulación, la estructura celular y el proceso de fabricación condicionan su respuesta. Dos espumas con densidad similar pueden diferir en rigidez y recuperación, así que conviene comparar la curva de compresión y no un único valor de ficha.
¿Qué diferencia hay entre deformación permanente y relajación de tensiones?
La deformación permanente mide el espesor que la espuma no recupera tras una compresión definida. La relajación de tensiones mide la fuerza que pierde mientras permanece comprimida. Una junta puede seguir en su sitio y, aun así, perder presión de sellado, por lo que ambas pruebas se evalúan juntas.
¿Cómo saber si falla el adhesivo o la espuma?
Hay que observar dónde se produce la rotura. Puede separarse en la interfaz, romperse el propio adhesivo o desgarrarse la espuma, y cada caso apunta a una causa distinta. Los ensayos deben hacerse sobre los sustratos y acabados reales, con el acondicionamiento previsto en servicio.
¿Por qué importa la temperatura real de la pieza y no la del ambiente?
Una espuma junto a un motor, una tubería o una chapa al sol puede trabajar a más temperatura que el aire que la rodea. La selección debe considerar la temperatura de contacto, con sus picos y su duración, y distinguir entre exposición continua y puntual.
¿Qué hay que validar antes de fabricar en serie?
Conviene definir la función y el criterio de aceptación, recoger las condiciones de uso, comprobar dimensiones, tolerancias y compresión mínima y máxima, y ensayar un prototipo representativo. Después se documentan los resultados y se fijan los controles de fabricación para repetir la solución validada.