Un joint qui perd son étanchéité, un élément de support qui s’écrase ou une pièce qui se décolle ne nécessitent pas toujours de changer de mousse. L’origine du problème peut être liée à la compression, à la conception du logement, à l’adhésif ou aux conditions d’utilisation. Pour résoudre le problème, il faut examiner l’ensemble et vérifier le comportement de la pièce une fois installée.
La densité de la mousse ne fait pas tout
La densité, exprimée en kg/m³, est un paramètre d’identification et de contrôle, mais elle ne suffit pas à sélectionner une mousse. La formulation, la structure cellulaire et le procédé de fabrication conditionnent son comportement mécanique. Des matériaux présentant des densités similaires peuvent avoir des différences importantes en matière de rigidité, de récupération et de comportement sous charge.
La sélection doit s’appuyer sur la résistance à la compression, la capacité de récupération et le comportement sous charge constante ou cyclique. Les valeurs de pression, généralement exprimées en kPa, ne sont comparables que lorsque la méthode, la déformation et les conditions d’essai sont identiques. La courbe de compression fournit davantage d’informations qu’une simple valeur indiquée sur une fiche technique.
Le critère de sélection doit correspondre à la fonction de la pièce. Pour l’étanchéité, il est important de maintenir la pression de contact ; pour la protection contre les chocs, de contrôler l’énergie transmise ; et pour les éléments de support, de limiter la déformation sous charge. Privilégier une propriété sans tenir compte des autres exigences peut déplacer le problème vers un autre point de l’ensemble.
Compression et tolérances de montage
La compression au montage doit être définie en fonction du comportement de la qualité de mousse sélectionnée et de la force de fermeture disponible. L’épaisseur nominale, la géométrie du logement et la surface de contact déterminent les conditions de fonctionnement. La pièce doit conserver sa fonction sur toute la plage dimensionnelle prévue.
Une compression insuffisante peut compromettre l’étanchéité ou le maintien. Une compression excessive peut augmenter la force de fermeture, déformer les composants et accélérer la perte de performances. La plage admissible doit être validée pour chaque mousse et chaque application, sans adopter de pourcentages génériques comme critère de conception.
L’analyse dimensionnelle doit prendre en compte simultanément les tolérances d’épaisseur de la mousse, du logement et des surfaces de fermeture. Les combinaisons extrêmes peuvent générer des zones sans contact ou soumises à une surcompression, même lorsque le montage nominal est correct. Pour les joints de grande longueur, il convient également de vérifier la planéité, la répartition des points de fixation et l’uniformité de la pression.
Perte d’épaisseur et perte de force
La déformation rémanente après compression permet d’évaluer la capacité de la mousse à retrouver son épaisseur après une exposition définie. Une récupération insuffisante réduit sa capacité à compenser les jeux et les mouvements de l’ensemble. Pour les joints soumis à des ouvertures, à des cycles thermiques ou à des variations dimensionnelles, cette perte peut compromettre le contact et l’étanchéité.
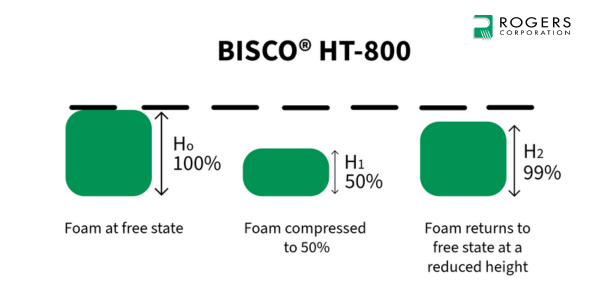
Schéma de la déformation rémanente après compression d’une mousse BISCO HT-800 de Rogers, qui retrouve 99 % de sa hauteur après avoir été comprimée à 50 %.
Le résultat doit être interprété en tenant compte de la norme et des conditions d’essai : compression appliquée, température, durée et période de récupération. Les différences de méthode et de référence de calcul ne permettent pas de comparer directement tous les pourcentages publiés. Une valeur faible, considérée indépendamment de son protocole, ne suffit pas à démontrer l’adéquation du matériau à une application donnée.
La relaxation des contraintes décrit la perte de force lorsque le matériau reste soumis à une compression constante. Elle peut réduire la pression d’étanchéité sans modification visible de la position du joint. Elle doit être évaluée conjointement avec la déformation rémanente, en particulier dans les assemblages qui restent fermés pendant de longues périodes ou fonctionnent à des températures élevées.
Température et exposition environnementale
La température d’une pièce peut être supérieure à celle de l’air ambiant. Une mousse installée à proximité d’un moteur, d’une canalisation ou d’une tôle exposée au soleil doit être sélectionnée en tenant compte de la température réelle au point de contact, y compris des pics de température et de leur durée.
Le rayonnement solaire et la chaleur des surfaces exposées augmentent la température réelle de contact des mousses techniques.
La chaleur peut favoriser la déformation et la perte de force. Les limites d’utilisation dépendent du polymère, de la formulation et des charges appliquées. Une température maximale indiquée sur une fiche technique ne garantit pas que la mousse conserve toutes ses performances dans toutes les conditions de compression. Il faut également distinguer les expositions continues des expositions ponctuelles.
L’humidité, les produits de nettoyage, les huiles et le rayonnement solaire peuvent affecter la mousse ou son assemblage adhésif. Les mousses à cellules ouvertes permettent une plus grande pénétration de l’eau ; celles à cellules fermées ont généralement tendance à la limiter, mais le comportement de l’ensemble dépend également des bords, des assemblages et du montage.
La validation doit reproduire les conditions d’exposition pertinentes. En présence de cycles répétés de chauffage et de refroidissement, de vibrations ou de contacts avec des liquides, l’examen de chaque facteur isolément peut ne pas suffire à expliquer une défaillance résultant de leur combinaison.
Comment interpréter la fiche technique d’une mousse
Les valeurs obtenues en laboratoire permettent de comparer et de sélectionner différentes options, à condition de connaître les conditions d’essai. Avant de valider un résultat, il faut vérifier la norme, l’épaisseur de l’éprouvette, la compression appliquée, la température, la durée de l’essai et le temps de récupération. Deux pourcentages obtenus selon des méthodes différentes ne doivent pas être considérés comme équivalents.
L’adhésif fait également partie de la solution
Le diagnostic d’un assemblage doit permettre de distinguer un décollement à l’interface, une rupture cohésive de l’adhésif et une déchirure de la mousse. Chaque mode de rupture oriente l’analyse vers des variables différentes : préparation des surfaces et compatibilité, résistance de l’adhésif ou résistance interne du matériau. Plusieurs mécanismes peuvent coexister sur une même pièce.
L’emplacement de la rupture doit être mis en relation avec la force enregistrée et avec l’exigence fonctionnelle. La déchirure de la mousse ne démontre pas, à elle seule, que l’assemblage est suffisamment résistant. Les essais doivent être réalisés sur les supports et les finitions réels, dans des conditions de conditionnement représentatives et, le cas échéant, après l’exposition thermique, chimique ou environnementale prévue.
Dans les systèmes sensibles à la pression, il convient de contrôler la propreté, la température et la pression d’application, ainsi que le temps nécessaire au développement de l’adhérence. Les plastiques à faible énergie de surface et certains revêtements peuvent nécessiter des solutions spécifiques. Le choix doit également tenir compte des contraintes de pelage et de cisaillement, ainsi que de la stabilité de l’assemblage pendant son utilisation.
La découpe et la fabrication ont également leur importance
Une pièce bien conçue peut présenter des défaillances si sa fabrication modifie ses dimensions ou endommage les zones de contact. Des bords irréguliers, des déchirures, des déformations pendant la découpe ou un laminage défectueux peuvent affecter l’étanchéité et la résistance.
Le contrôle doit porter sur l’épaisseur, le contour, la position de l’adhésif et la qualité des bords. En présence de vibrations ou d’efforts latéraux, il faut également vérifier que la pièce ne se déplace pas et ne se plisse pas pendant son utilisation. Le prototype doit être fabriqué selon un procédé représentatif de la production.
Une validation pratique avant la fabrication en série
La validation doit établir un lien entre les performances du matériau et les exigences vérifiables de l’ensemble :
- Définir la fonction et le critère d’acceptation : assurer l’étanchéité, amortir ou supporter une charge, en précisant le résultat considéré comme acceptable.
- Recueillir les conditions d’utilisation : températures, durée de la charge, vibrations, humidité et substances présentes.
- Vérifier le montage : dimensions, tolérances, compression minimale et maximale, surfaces de contact et adhésif.
- Tester un prototype représentatif et vérifier son fonctionnement après les expositions prévues.
- Documenter les résultats et définir les contrôles de fabrication nécessaires pour reproduire la solution validée.
Changer de mousse peut s’avérer nécessaire lorsque ses performances sont insuffisantes. Avant de le faire, il est préférable d’identifier la cause de la défaillance. Chez ZFoam, l’analyse de l’application, la conception de la pièce et sa transformation permettent de proposer une solution pouvant être testée avant la production en série.
Si une pièce présente une défaillance sur le terrain ou doit être validée avant la fabrication en série, contactez l’équipe d’ingénierie de ZFoam pour lui présenter votre application.
Questions fréquentes sur les mousses techniques
Pourquoi une pièce en mousse tombe-t-elle en panne alors que le matériau est adapté ?
La défaillance provient souvent de l’ensemble plutôt que de la mousse elle-même. La compression appliquée, la conception du logement, l’adhésif et les conditions réelles d’utilisation ont autant d’influence que le matériau. C’est pourquoi il est préférable d’examiner le comportement de la pièce une fois installée avant de changer de mousse.
La densité suffit-elle pour choisir une mousse technique ?
Non. La densité, exprimée en kg/m³, permet d’identifier et de contrôler le matériau, mais la formulation, la structure cellulaire et le procédé de fabrication conditionnent son comportement. Deux mousses de densité similaire peuvent présenter des différences de rigidité et de récupération. Il est donc préférable de comparer leurs courbes de compression plutôt qu’une seule valeur figurant sur la fiche technique.
Quelle est la différence entre la déformation rémanente et la relaxation des contraintes ?
La déformation rémanente mesure la perte d’épaisseur que la mousse ne parvient pas à récupérer après une compression définie. La relaxation des contraintes mesure la force qu’elle perd lorsqu’elle reste comprimée. Un joint peut rester en place tout en perdant sa pression d’étanchéité. C’est pourquoi ces deux caractéristiques doivent être évaluées conjointement.
Comment savoir si c’est l’adhésif ou la mousse qui est défaillant ?
Il faut observer l’endroit où se produit la rupture. Il peut s’agir d’un décollement à l’interface, d’une rupture de l’adhésif lui-même ou d’une déchirure de la mousse. Chaque cas indique une cause différente. Les essais doivent être réalisés sur les supports et les finitions réels, dans des conditions de conditionnement représentatives de l’utilisation prévue.
Pourquoi la température réelle de la pièce est-elle plus importante que celle de l’environnement ?
Une mousse située à proximité d’un moteur, d’une canalisation ou d’une tôle exposée au soleil peut fonctionner à une température supérieure à celle de l’air ambiant. Le choix doit tenir compte de la température au point de contact, de ses pics et de leur durée, en distinguant les expositions continues des expositions ponctuelles.
Que faut-il valider avant la fabrication en série ?
Il convient de définir la fonction et le critère d’acceptation, de recueillir les conditions d’utilisation, de vérifier les dimensions, les tolérances et les niveaux de compression minimal et maximal, puis de tester un prototype représentatif. Les résultats sont ensuite documentés et les contrôles de fabrication nécessaires à la reproduction de la solution validée sont définis.